
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Dlaczego czyste krawędzie i właściwa osłona gazowa decydują o jakości spoiny przy spawaniu metali kolorowych
Spis treści
- Różnice w przygotowaniu aluminium i miedzi
- Wpływ metody i osłony gazowej na złącze
- Podstawa bezawaryjnej eksploatacji spoin
Spoina wykonana podczas łączenia metali kolorowych często sprawia wrażenie idealnej. Równa łuska, brak widocznych odprysków i pozornie głęboki przetop potrafią uśpić czujność. Z biegiem czasu, zwłaszcza pod wpływem zmiennych obciążeń mechanicznych lub wibracji, w strukturze materiału ujawniają się jednak poważne defekty. Pęknięcia wzdłużne, mikroskopijna porowatość oraz postępujące odspojenia to najczęstsze skutki ukrytych zanieczyszczeń wprowadzonych do jeziorka spawalniczego. Błędy popełnione na etapie przygotowania powierzchni i doboru parametrów osłony gazowej rzadko są widoczne natychmiast, ale zawsze drastycznie obniżają wytrzymałość całej konstrukcji.
Różnice w przygotowaniu aluminium i miedzi
Aluminium charakteryzuje się bardzo wysokim powinowactwem do tlenu. Po każdym mechanicznym oczyszczeniu materiał ten pokrywa się cienką, ale niezwykle trudną do usunięcia warstwą tlenku glinu. Temperatura topnienia tej powłoki przekracza dwa tysiące stopni Celsjusza, podczas gdy samo czyste aluminium topi się przy około sześciuset sześćdziesięciu stopniach. Próba zajarzenia łuku na nieprzygotowanym elemencie kończy się wtopieniem tlenków w strukturę spoiny. Barierę tę usuwa się wyłącznie dedykowaną szczotką ze stali nierdzewnej lub za pomocą specjalistycznych rozpuszczalników organicznych, takich jak aceton. Proces spawania należy rozpocząć natychmiast po wyczyszczeniu krawędzi, zanim tlenek zdąży ponownie narosnąć.
Przeczytaj również: Czy można spawać bez maski spawalniczej?
Specyfika pracy z miedzią i jej stopami opiera się na innych wymaganiach fizykochemicznych. Ten metal wymaga przede wszystkim rygorystycznego odtłuszczenia całej strefy wpływu ciepła. Warstwa tlenków na powierzchni miedzi nie jest tak oporna jak w przypadku stopów lekkich, ale wszelkie zanieczyszczenia chemiczne błyskawicznie reagują w wysokiej temperaturze, wprowadzając wodór do jeziorka spawalniczego. Wysoka przewodność cieplna miedzi sprawia, że energia łuku szybko rozprasza się w materiale, co wymusza idealne przyleganie elementów i brak jakichkolwiek barier izolacyjnych na styku.
Przeczytaj również: Jak wybrać firmę oferującą usługi spawalnicze?
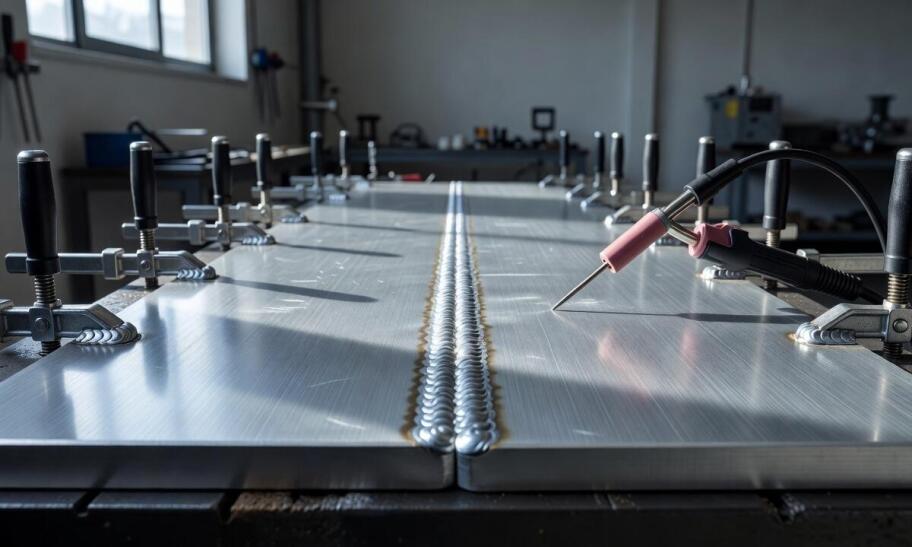
Mechaniczne przygotowanie krawędzi bezpośrednio wpływa na geometrię przetopu, szczególnie przy pracy z bardzo cienkimi profilami konstrukcyjnymi. Resztki zgorzeliny po cięciu laserowym czy plazmowym bezwzględnie wymagają zeszlifowania do czystego metalu. Odpowiednie ukosowanie krawędzi oraz precyzyjne dopasowanie szczeliny – której optymalna szerokość zależy bezpośrednio od grubości materiału bazowego oraz geometrii złącza – zmniejsza ryzyko przepalenia cienkich ścianek. Elementy unieruchamia się na stabilnym stole monterskim lub z wykorzystaniem gęsto rozmieszczonych sczepów punktowych. Takie działanie ogranicza naturalne odkształcenia cieplne i ułatwia równomierne prowadzenie palnika.
Przeczytaj również: Podstawowe metody spawania
Wpływ metody i osłony gazowej na złącze
Obróbka cieplna metali nieżelaznych wymaga stałego odizolowania płynnego metalu od atmosfery. Do łączenia aluminium najczęściej wykorzystuje się metodę TIG w osłonie chemicznie czystego argonu. Gaz ten zapewnia bardzo dobrą stabilność łuku i skuteczne rozbijanie powłoki tlenkowej dzięki zjawisku katodowego czyszczenia. W przypadku grubszych przekrojów miedzi czysty argon często zastępuje się mieszanką z dodatkiem helu. Hel podnosi napięcie na łuku i dostarcza znacznie więcej energii cieplnej do jeziorka, co ułatwia głębokie wtopienie w metal o tak dużej przewodności termicznej.
Dobór spoiwa zawsze bazuje na składzie chemicznym elementu łączonego. W przypadku stopów lekkich najczęściej sięga się po druty gatunku 4043 z dodatkiem krzemu lub 5356 wzbogacone magnezem. Miedź wymaga natomiast prętów o obniżonej zawartości tlenu i wodoru. Jeśli osłona gazowa zawiedzie lub parametry materiałowe zostaną dobrane błędnie, spoina natychmiast wykaże widoczne wady strukturalne. Objawy wskazujące na poważne błędy procesu to czarne przebarwienia wokół lica, widoczna gołym okiem porowatość powierzchniowa oraz charakterystyczne pęknięcia krystalizacyjne pojawiające się już w fazie stygnięcia detalu. Defekty te dowodzą niedostatecznego przepływu argonu, przegrzania detalu lub utlenienia płynnego metalu.
W zakładzie Loftcraft z Mrozów procesy obejmujące spawanie metali kolorowych w Skierniewicach oraz na terenie całego województwa mazowieckiego opierają się na powyższych rygorystycznych zasadach przygotowania powierzchni. Warsztat stosuje precyzyjną weryfikację parametrów osłony gazowej, kontrolę wymiarową szczelin oraz sprawdzone procedury oczyszczania materiału przed zajarzeniem łuku.
Podstawa bezawaryjnej eksploatacji spoin
Przy obróbce metali kolorowych ostateczna wytrzymałość złącza zależy od rygorystycznego przestrzegania procedur przedszpawalniczych, a nie od samego operowania palnikiem. Parametry maszyny stają się wtórne w obliczu zanieczyszczonej powierzchni bazowej lub błędnie przygotowanej geometrii styku. Usunięcie tlenków, absolutne odtłuszczenie krawędzi oraz precyzyjna stabilizacja gazowa jeziorka formują fundament wytrzymałej spoiny. Staranna kontrola tych detali technologicznych eliminuje ryzyko późniejszych uszkodzeń mechanicznych, zapewniając pełną stabilność zespawanego elementu w trudnych warunkach eksploatacyjnych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz do artykułu
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Jak ceownik PCV 30x30 może wpłynąć na trwałość twoich projektów?
Ceowniki PCV odgrywają kluczową rolę w budownictwie i przemyśle, wpływając na trwałość i funkcjonalność konstrukcji. Wykorzystanie ceowników PCV o wymiarach 30x30 zwiększa odporność na uszkodzenia...
-

Różnice między twardością materacy nawierzchniowych – co wybrać?
Wybór odpowiedniego materaca nawierzchniowego o wymiarach 140x200 ma kluczowe znaczenie dla komfortu snu. Różne twardości topperów wpływają na jakość wypoczynku, dlatego warto zwrócić uwagę na...
-
Jakie korzyści przynoszą badania laboratoryjne dla pacjentek w okresie menopauzy?
Badania laboratoryjne odgrywają kluczową rolę w monitorowaniu zdrowia kobiet w okresie menopauzy. Dzięki nim możliwe jest zidentyfikowanie zmian hormonalnych oraz innych problemów zdrowotnych, które...
-

Oświetlenie ewakuacyjne - rodzaje, zastosowanie i normy prawne
Oświetlenie ewakuacyjne to kluczowy element bezpieczeństwa w budynkach użyteczności publicznej, jak również w miejscach pracy czy mieszkaniowych. Jego głównym zadaniem jest zapewnienie odpowiedniego...
-

Poznaj zalety kupowania poleasingowych urządzeń biurowych
Zakup poleasingowych urządzeń biurowych może być bardziej opłacalny niż zakup nowych sprzętów. Poleasingowe urządzenia biurowe to taka sama jakość, co nowe, ale po niższej cenie. Daje to możliwość...
-
Montaż spieków kwarcowych a ich odporność na uszkodzenia mechaniczne
Montaż spieków kwarcowych to proces wymagający precyzji i znajomości materiałów. Kluczowe aspekty instalacji obejmują techniki montażu oraz niezbędne narzędzia, które pozwalają uzyskać trwały i...
-
Jak dbać o gietarkę do rur stalowych, aby zapewnić jej długowieczność?
Dbanie o giętarki do rur stalowych jest kluczowe dla ich długowieczności i efektywności. W niniejszym artykule omówimy znaczenie regularnej konserwacji oraz wpływ, jaki ma ona na wydajność maszyny....
-

Jak znaleźć dobrego optyka w Pile?
Czy zastanawiałeś się kiedyś, jak znaleźć dobrego optyka w Pile? Wybór odpowiedniego specjalisty jest kluczowy dla zdrowia i komfortu naszych oczu. W tym artykule przedstawimy kilka wskazówek, które...